7*24小时服务热线:
7*24小时服务热线:

更新时间:2026-10-20 10:08:35
点击:16
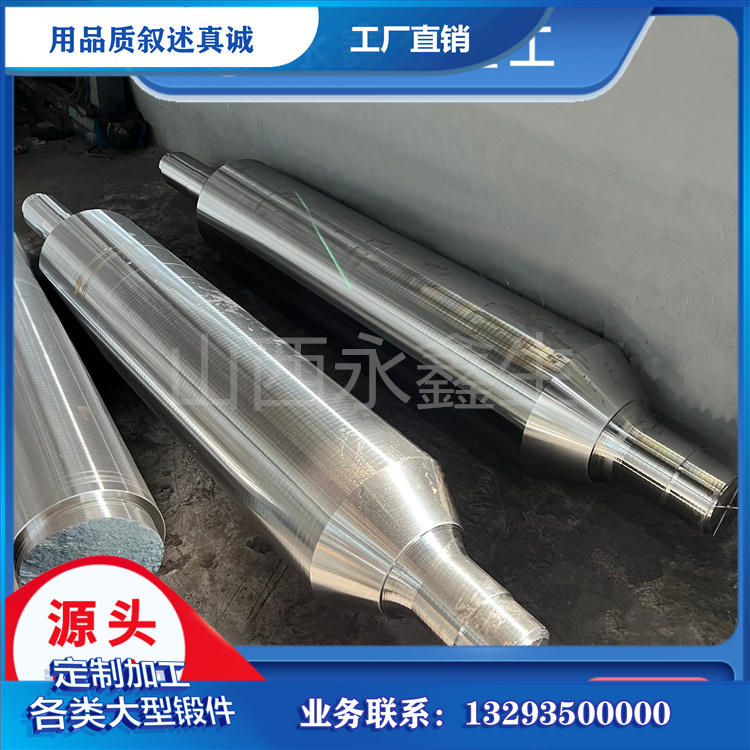
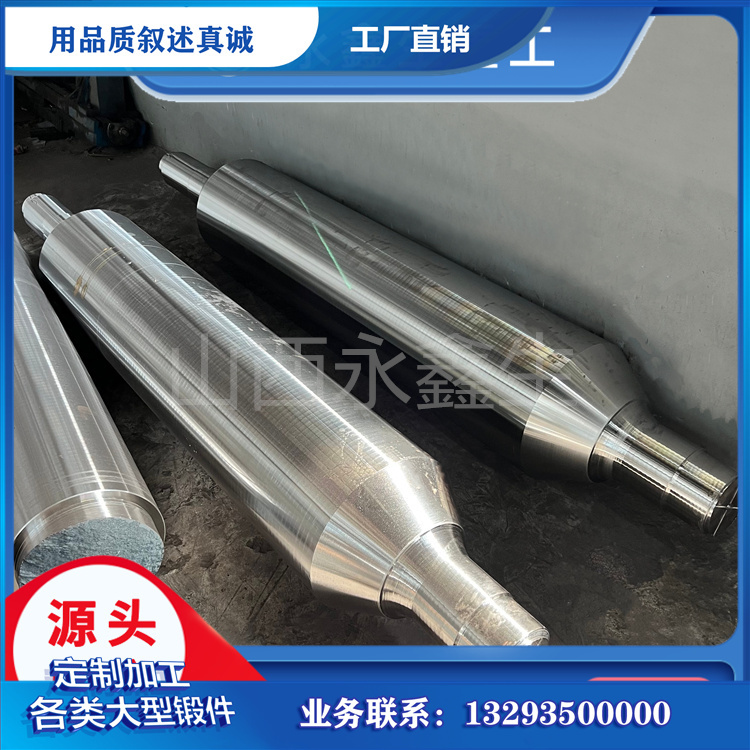
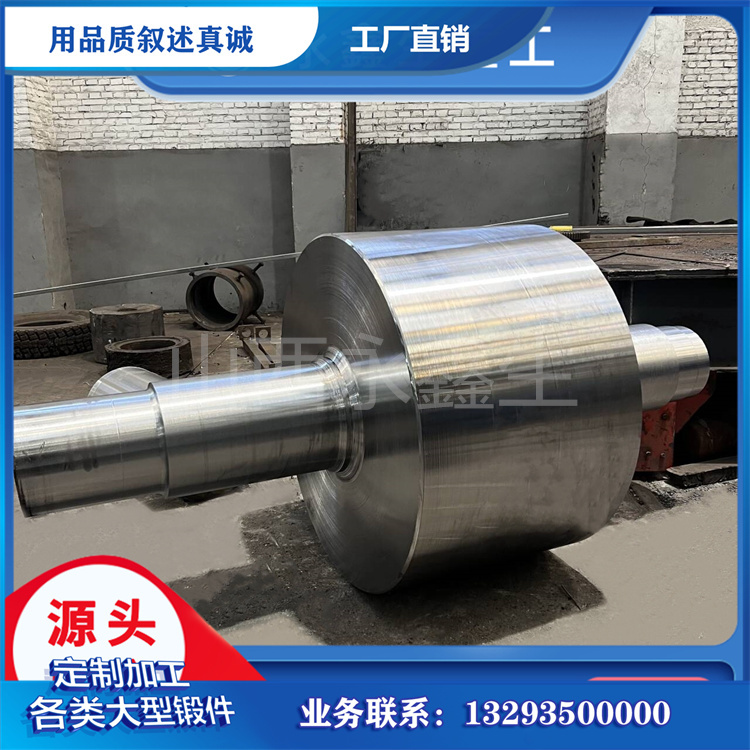
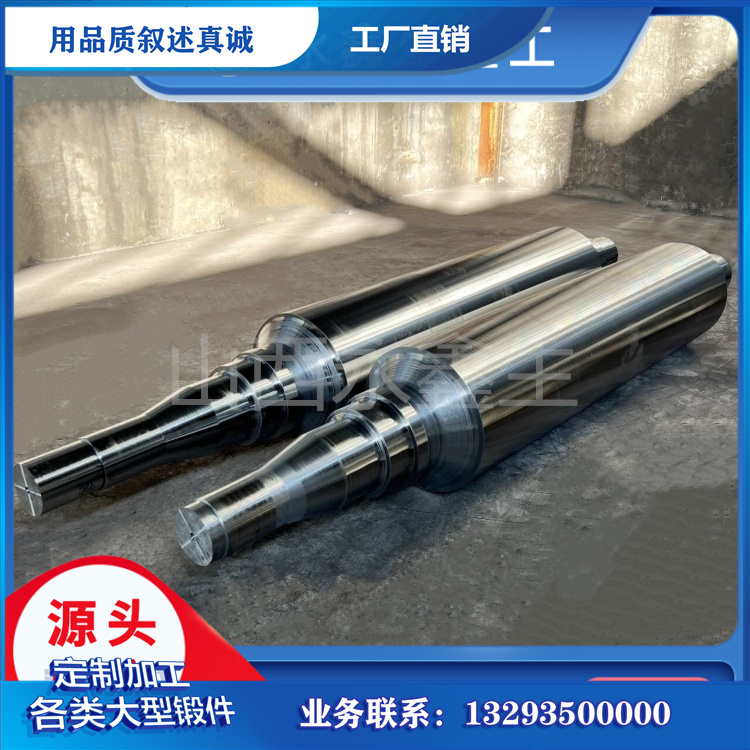
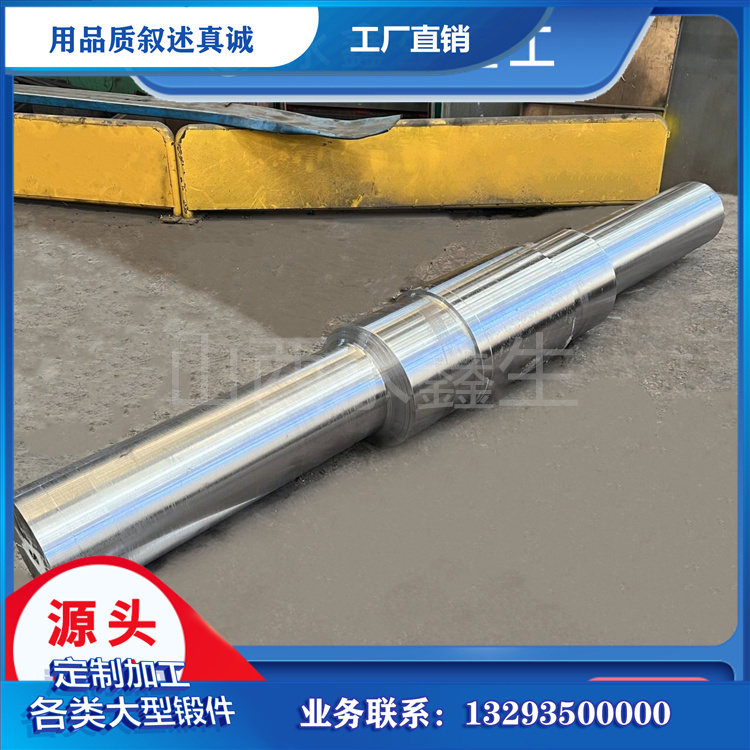
船用中间轴锻件是船舶推进轴系当中重要的传动部件,布置在推力轴与艉轴之间,依靠两端法兰实现对接装配,持续传递主机输出扭矩。船舶航行过程中,该锻件长期承受扭转、弯曲复合交变载荷,机舱内部高温潮湿、盐雾弥漫的环境,也会持续对构件产生影响,因此锻件内部冶金质量、金相组织以及力学性能,直接影响整套轴系运转的稳定性。按照船级社相关规范,船用中间轴优先采用锻钢制作,区别于铸件或者直接圆钢车削成型的构件,锻造工艺可以打碎钢锭内部粗大的铸态晶粒,压实疏松、气孔等原生缺陷,引导金属流线沿着轴向受力方向连续分布,让构件的强度、塑性与抗疲劳性能形成合理匹配,适配长时间不间断的海上服役工况。
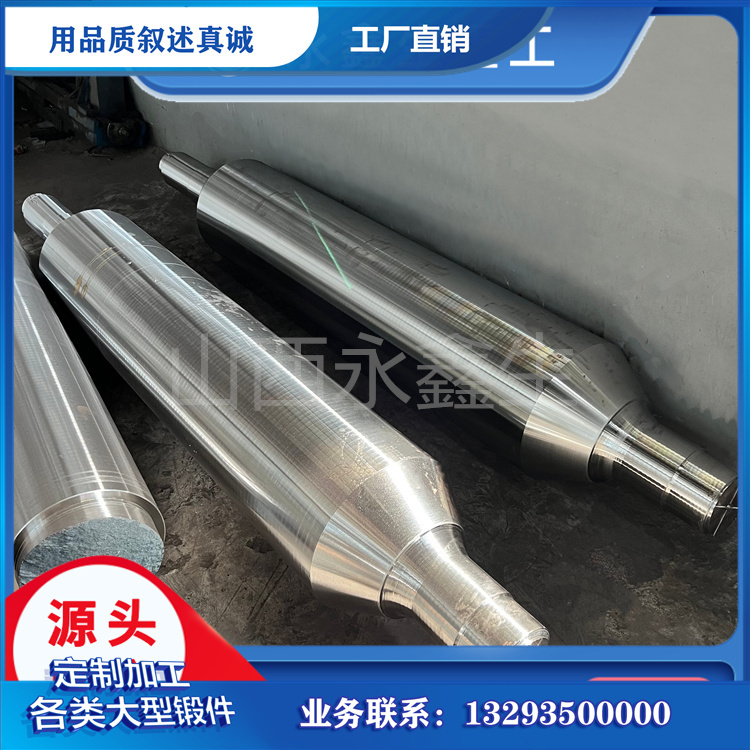
原材料管控是船用中间轴锻件质量管控的起始环节。适合制作中间轴的钢材牌号较多,内河、近海中小型船舶常选用 45# 钢、35CrMo 合金钢;远洋航行、主机功率较大的船舶多选用 42CrMo;重载海工配套的中间轴,会选用 34CrNiMo6 这类镍铬钼合金钢。原材料一般选用经过炉外精炼、真空脱气处理的钢锭,降低钢液内部氢、氧含量,限制硫、磷等有害杂质以及非金属夹杂物的等级,规避白点、内部夹杂等先天缺陷。钢锭入厂后需要完成光谱成分复检,确认合金元素含量符合标准,再通过预探伤排查内部缺陷,裁切时切除缩孔、偏析集中的冒口与水口区域,留下合格坯料转入加热工序。山西永鑫生重工在承接船用中间轴锻件订单时,会根据船舶工况、图纸参数协助确认材质方案,同步留存炉号、试样信息,建立完整的材质追溯链路。
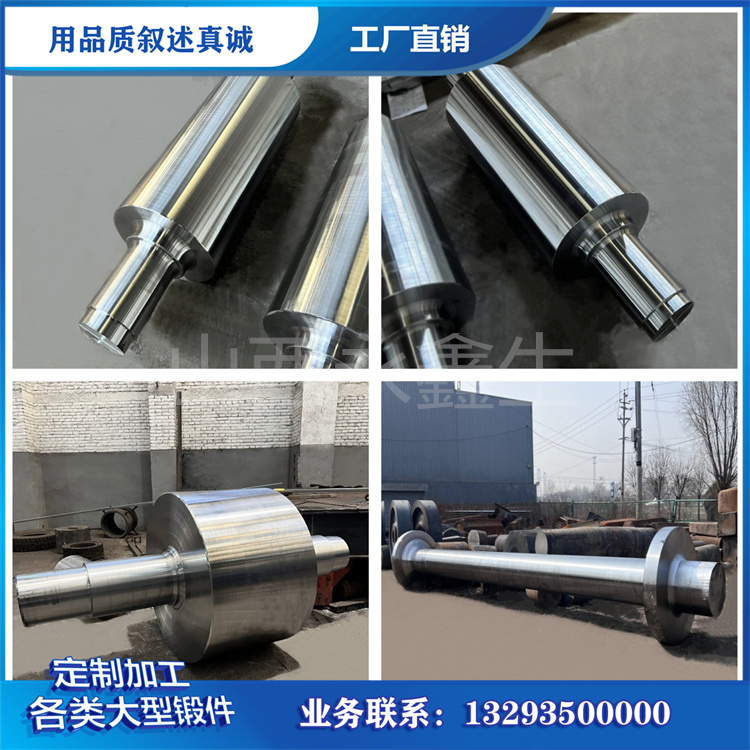
锻造工序需要对加热曲线、锻造比、始锻终锻温度进行稳定管控。长轴类锻件适合采用镦粗搭配拔长的自由锻成型方式,阶梯升温加热能够降低坯料内外温差,避免升温过快诱发热应力裂纹。始锻、终锻温度需要控制在材质对应的工艺区间,温度偏高会造成晶粒粗化,削弱锻件韧性;终锻温度过低,轴肩、法兰过渡圆角位置容易产生微观裂纹。大规格、长尺寸中间轴通常采用多火次拔长成型,维持满足规范要求的锻造比,保障变形均匀,让金属纤维连续延伸。锻打完成之后,毛坯送入缓冷坑缓慢降温,减少冷却应力,之后开展毛坯外观清理,标记锻件唯一编号。
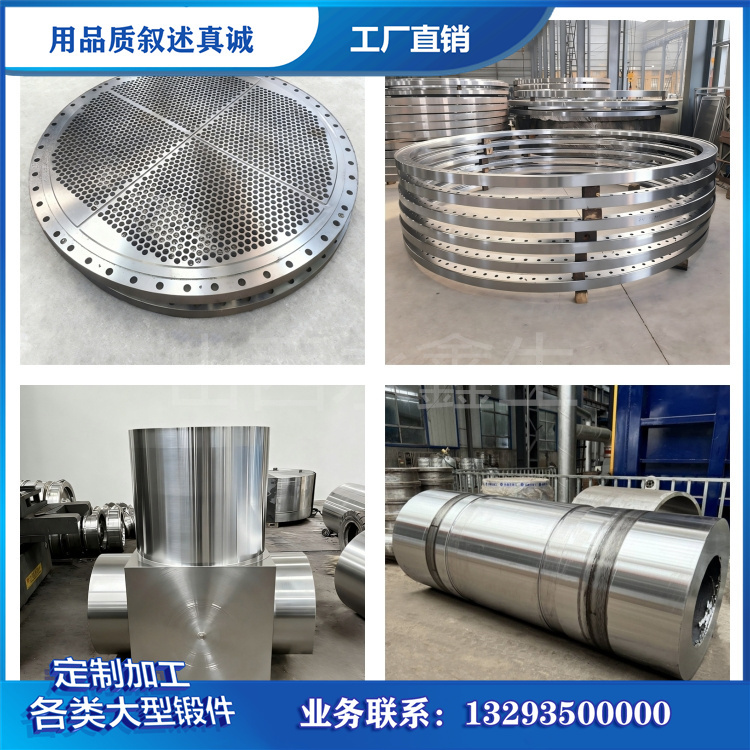
锻后热处理用来进一步优化组织、调整力学性能,船用中间轴锻件主流采用调质工艺,结合锻件截面厚度调整升温速率、保温时长与冷却方式,兼顾锻件表层和芯部性能。热处理完成之后,需要进行校直处理,控制轴身直线度,减少后续加工以及装配阶段的附加应力。粗加工之后,部分锻件会增加去应力退火工序,释放车削加工带来的残余应力,降低后期使用中应力集中的风险。精加工阶段主要完成法兰止口、螺栓孔、轴颈等部位加工,法兰止口的形位精度、螺栓孔位置度,会直接影响轴系对接对中效果,对中偏差会放大交变载荷,加速疲劳损伤累积。
成品检验环节覆盖理化试验与无损检测,也是船检报验的重点内容。按照船级社规范要求,需要在规定位置截取试样开展拉伸、冲击、硬度测试,验证屈服强度、抗拉强度、断后伸长率以及低温冲击功指标。无损检测包含超声波探伤与磁粉探伤,超声波探伤排查锻件内部疏松、夹杂、裂纹,磁粉探伤重点检查轴肩过渡、法兰根部等应力集中区域的表面及近表面缺陷。所有检测记录、试验报告、探伤报告统一归档,随锻件交付,满足船舶报验要求。船用中间轴锻件没有冗余的安全余量,每一道工序的稳定管控,都是为了保障轴系动力传输持续可靠。

联系: 杨经理
邮箱: 13283506666@qq.com
手机: 132-8350-6666
传真: 0350-6080556
电话: 0350-6066666
地址: 山西省忻州市定襄师家湾工业园1号
微信二维码