7*24小时服务热线:
7*24小时服务热线:

更新时间:2026-10-20 10:34:56
点击:24
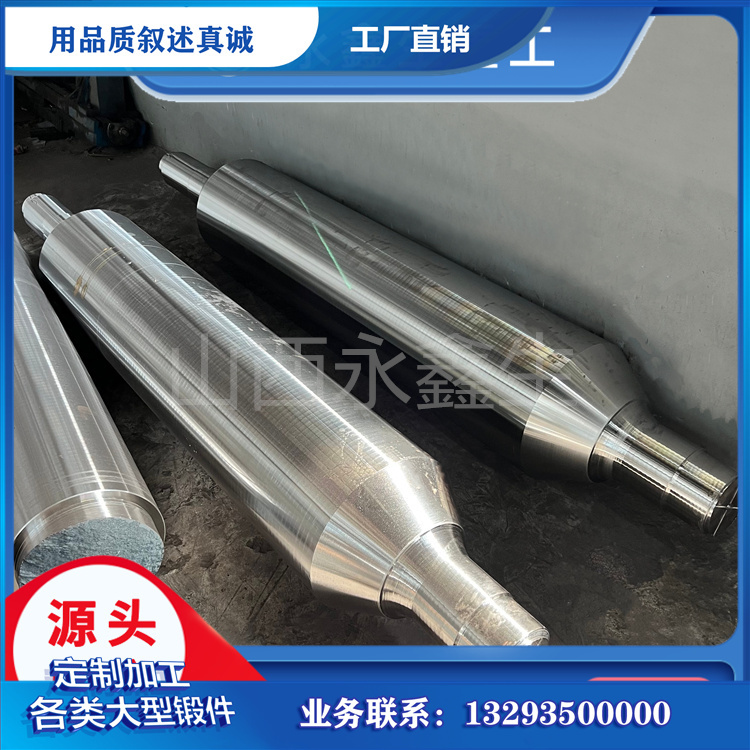
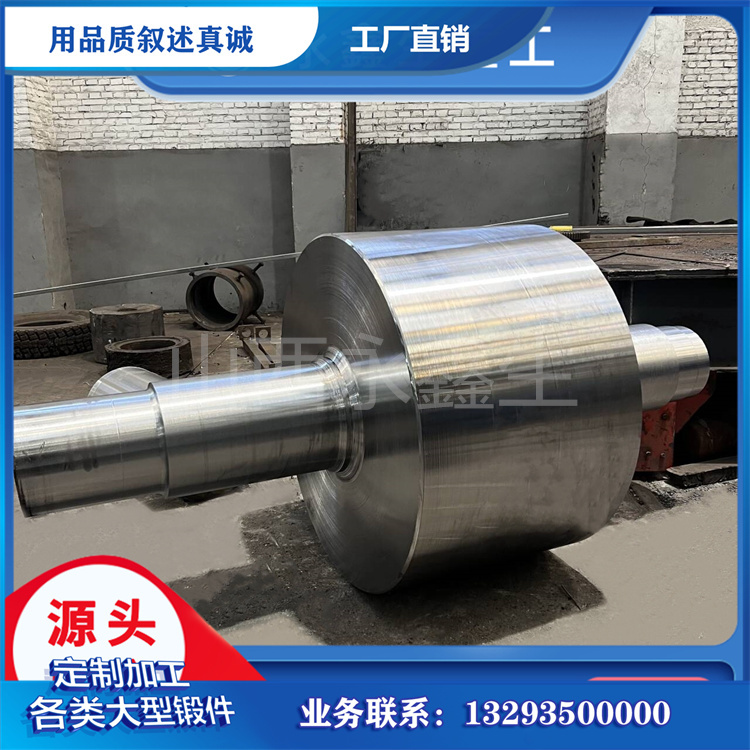
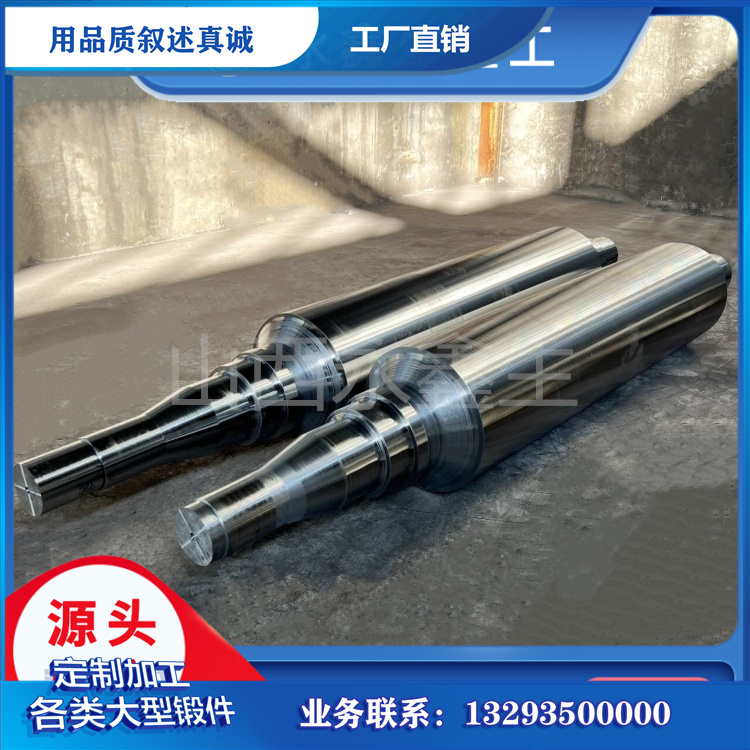
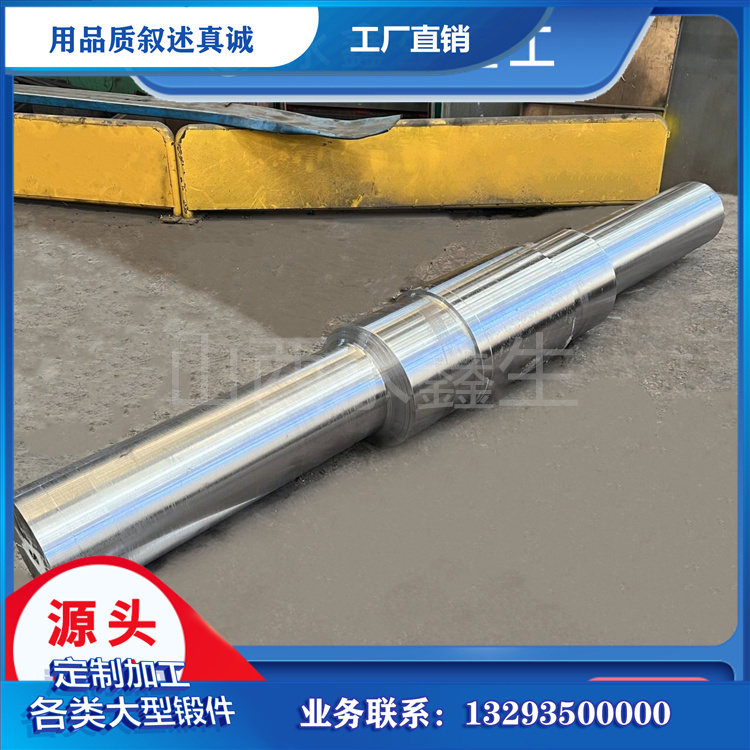
中间轴与螺旋桨轴锻件是船舶推进轴系的关键回转构件,二者串联布置,共同传递主机输出扭矩。中间轴多布置于机舱内部,主要承受交变扭转载荷;螺旋桨轴靠近船艉,除扭矩之外,还持续承受螺旋桨自重、波浪引发的弯曲载荷与海水盐雾腐蚀的叠加作用,法兰、锥面、轴肩、键槽位置长期处于应力集中状态。整体锻造成型的轴件,依靠大吨位压机塑性变形打碎钢锭粗大铸态组织,压实内部疏松、气孔等冶金缺陷,金属纤维沿着轴身轮廓连续延伸,相比轧制棒材直接车削、分段焊接成型的轴体,在长期交变载荷下抗疲劳能力更符合船级社规范要求。
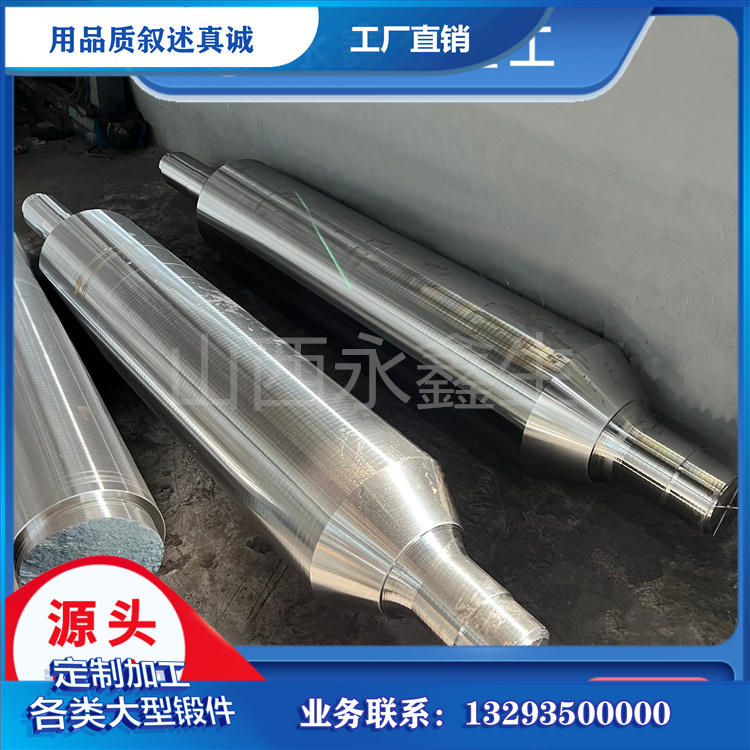
材质选型需要结合船舶吨位、航行海域与载荷等级区分。内河及近海中小型船舶可选用 35CrMo、42CrMo 铬钼合金钢;远洋船舶、寒区作业船舶常选用 34CrNiMo6 镍铬钼合金钢,具备更好的淬透性与低温冲击韧性;腐蚀严苛工况可选用不锈钢材质锻件。钢锭入厂后开展光谱成分复检,核查合金元素配比,严控硫、磷有害杂质,同时检测氢含量,降低氢致裂纹、白点缺陷风险。山西永鑫生重工在投产前,依据轴长、截面尺寸、船检等级规划锻造火次与毛坯余量,兼顾成型稳定性与后续精加工、探伤报验需求。
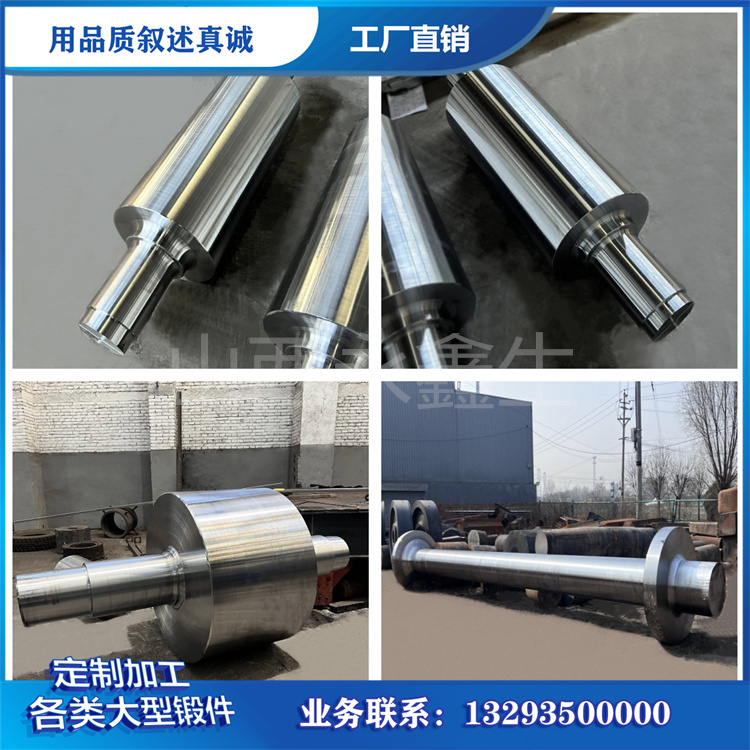
锻造工序采用分段预热、多道次镦粗拔长、滚圆、压肩成型。长轴坯料导热速度慢,阶梯升温能够降低坯料表里温差,规避加热阶段热应力裂纹;坯料充分保温,保证芯部与表层塑性均匀。始锻、终锻温度严格按照材质工艺区间管控,温度偏高容易造成晶粒粗大,韧性下降;终锻温度偏低,容易产生加工硬化与内部微裂纹。法兰、锥段过渡位置是成型管控重点,控制单次压下量,避免金属流动紊乱形成折叠缺陷。船用重要轴锻件锻造比按规范设置,保证轴体全截面充分锻透。锻件成型后送入缓冷坑恒温缓慢降温,同步安排去氢退火,驱散内部游离氢,为后续热处理做好铺垫。

联系: 杨经理
邮箱: 13283506666@qq.com
手机: 132-8350-6666
传真: 0350-6080556
电话: 0350-6066666
地址: 山西省忻州市定襄师家湾工业园1号
微信二维码