7*24小时服务热线:
7*24小时服务热线:

更新时间:2026-10-20 10:02:09
点击:15
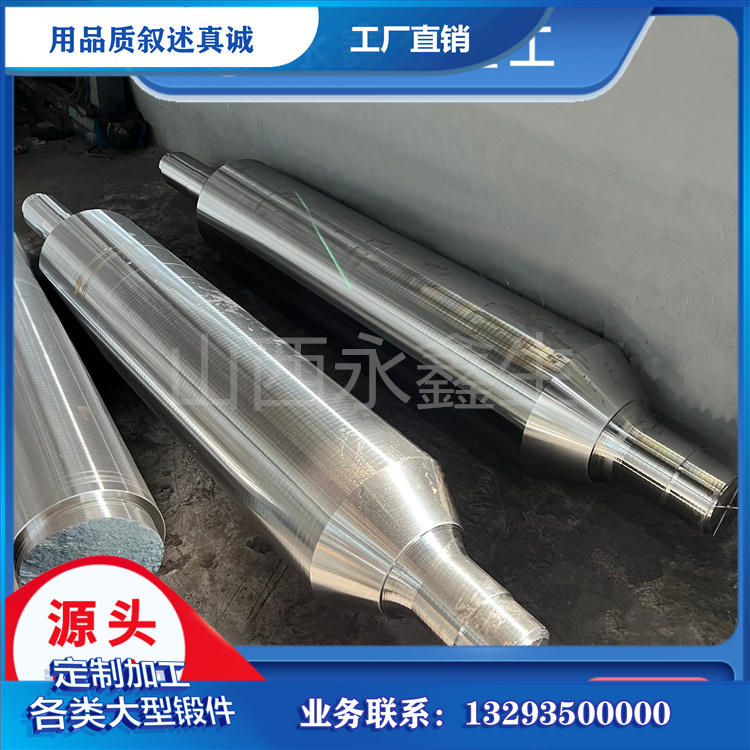
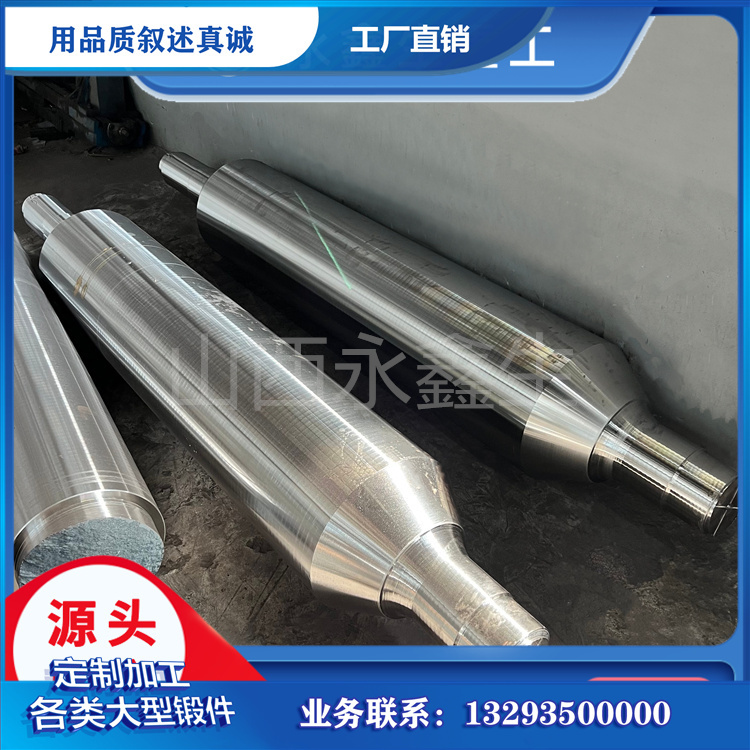
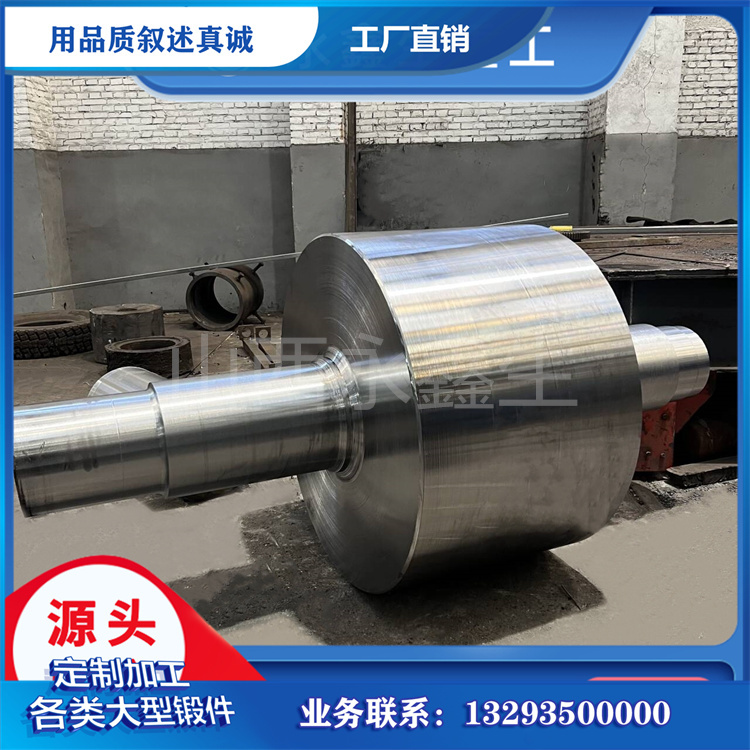
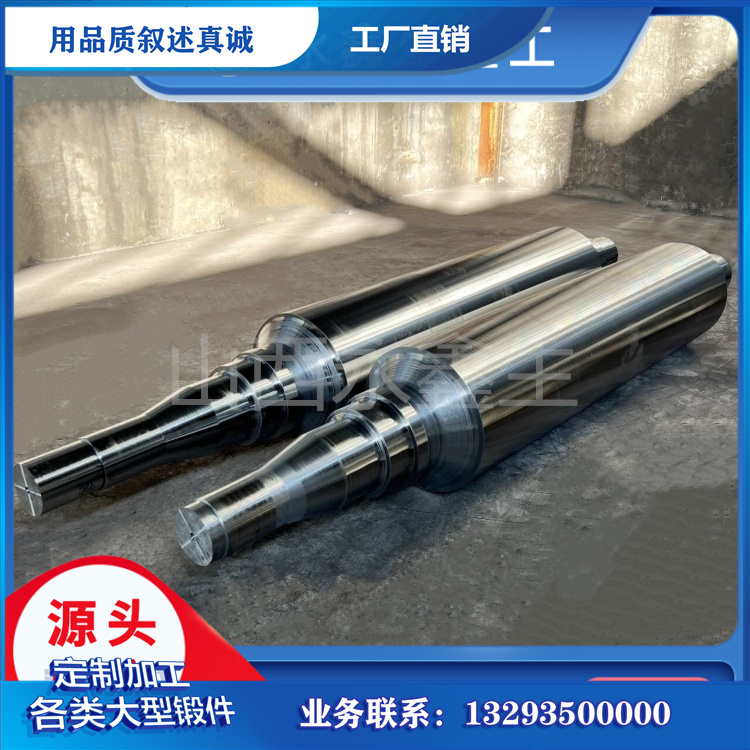
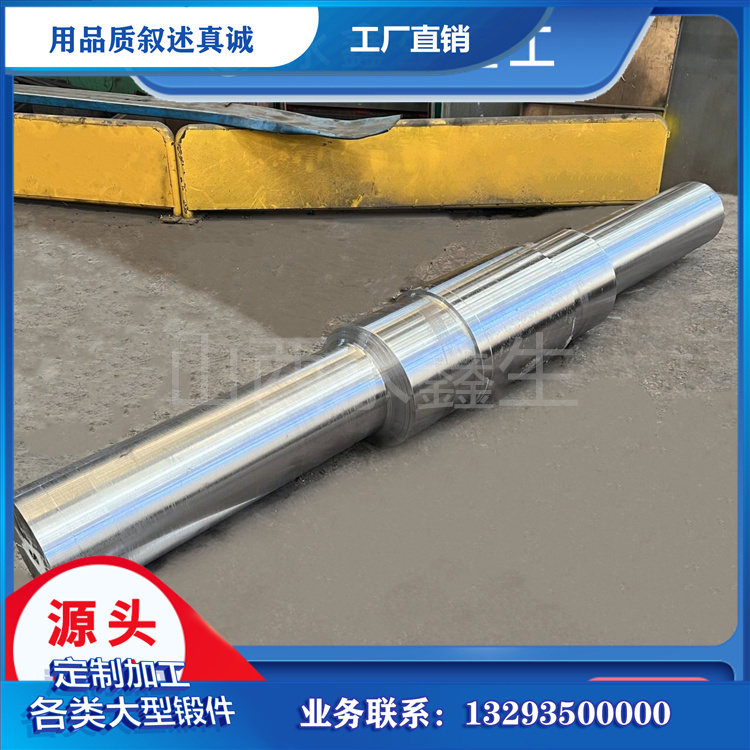
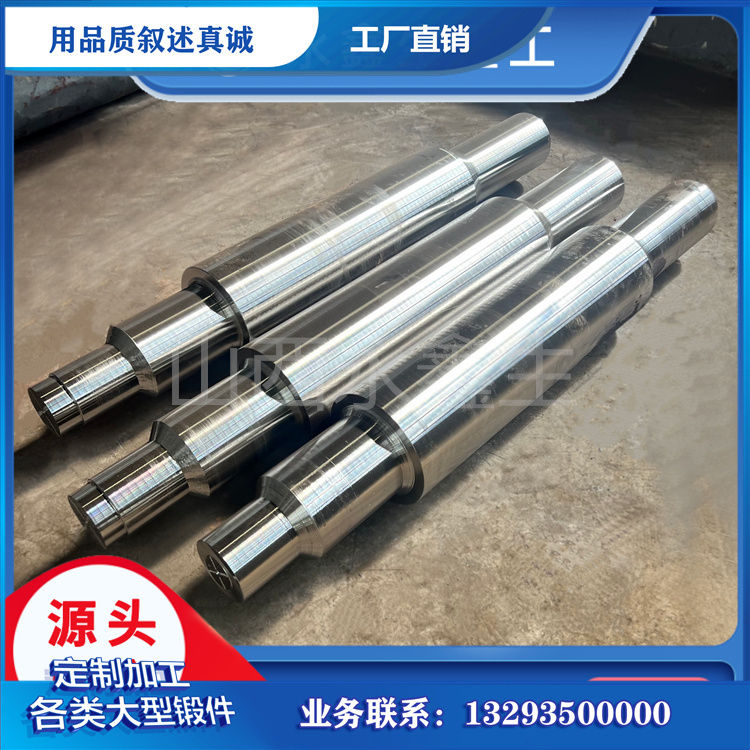
45 钢主轴锻件是工业传动系统里应用广泛的轴类锻件品类,原材料执行 GB/T 699 优质碳素结构钢标准,碳含量区间 0.42%~0.50%,搭配 0.50%~0.80% 锰元素,硅元素控制在 0.17%~0.37%,硫、磷有害元素严格限定,从材质基础上保障锻件稳定的综合力学表现。区别于轧制圆钢直接加工的轴件,锻造加工可以打破铸态组织,通过镦粗、拔长等变形工序,让金属流线沿着主轴轴向连续分布,降低内部疏松、缩孔、夹杂等原生缺陷,提升主轴在交变载荷工况下的疲劳耐受能力。山西永鑫生重工在 45 钢主轴锻件生产过程中,按照轴件尺寸与服役条件匹配锻造方案,中小型主轴可选用模锻成型,余量可控;长规格、大直径主轴多采用自由锻工艺,适配非标尺寸定制需求。
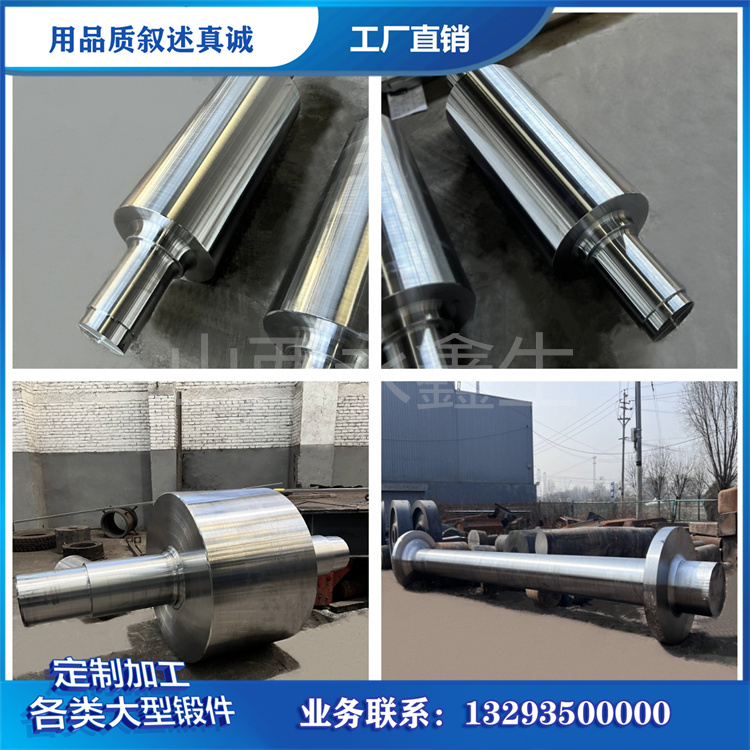
锻造温度区间是把控 45 钢主轴锻件内在质量的关键点,始锻温度一般设置在 1100℃至 1200℃,坯料充分保温,保证金属塑性充足,终锻温度保持在 850℃以上,避免低温锻造产生开裂、晶粒变形不均等问题。锻造比是轴类锻件的重要工艺指标,常规工况主轴锻造比不低于 3,对疲劳要求更高的主轴,锻造比会进一步提高,持续的塑性变形能够细化晶粒,让组织更加致密均匀。锻后冷却同样不可忽视,45 钢导热性能有限,快速冷却容易积蓄内应力,因此锻件多采用缓冷方式,砂冷或者坑冷释放应力,规避后续加工或者热处理阶段出现形变。
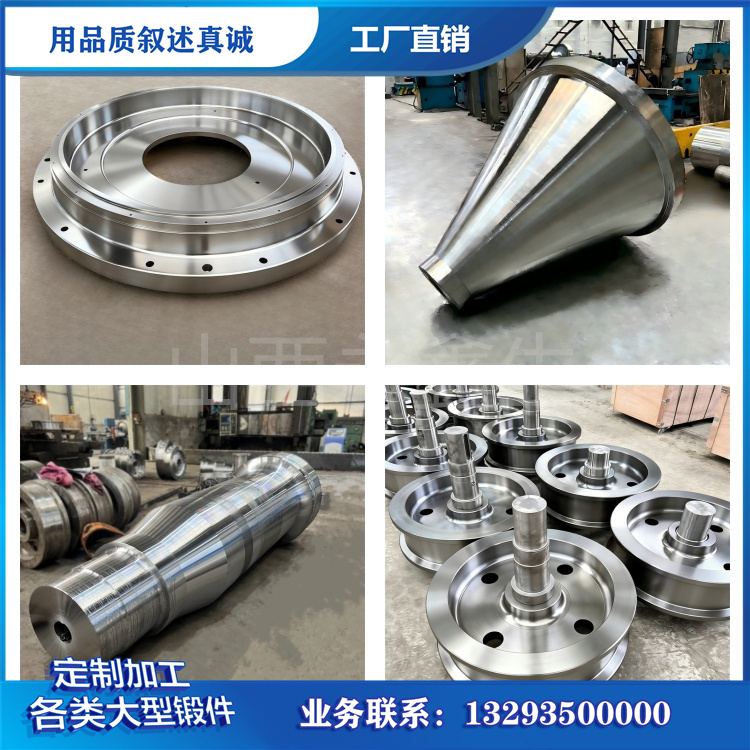
热处理是调整 45 钢主轴锻件力学性能的核心工序,主流处理方式分为正火、调质两类。正火处理适合仅需要改善切削性能、消除锻造应力的毛坯,处理之后硬度处于 HB170~220 区间,方便后续车削、磨削精加工。调质处理即淬火搭配高温回火,淬火温度控制在 820℃到 860℃,冷却之后再进行 500℃至 560℃回火,最终得到回火索氏体组织,强度、塑性、韧性形成平衡状态,调质后的 45 钢主轴锻件抗拉强度可达 600MPa 以上,屈服强度不低于 355MPa,能够承受中等载荷与轻微冲击作用。如果主轴轴颈位置有耐磨需求,还可以在调质基础上增加中频感应淬火,表层提升硬度,心部依旧保留良好韧性,兼顾耐磨与抗冲击能力。

联系: 杨经理
邮箱: 13283506666@qq.com
手机: 132-8350-6666
传真: 0350-6080556
电话: 0350-6066666
地址: 山西省忻州市定襄师家湾工业园1号
微信二维码