7*24小时服务热线:
7*24小时服务热线:

更新时间:2026-10-04 16:54:57
点击:4
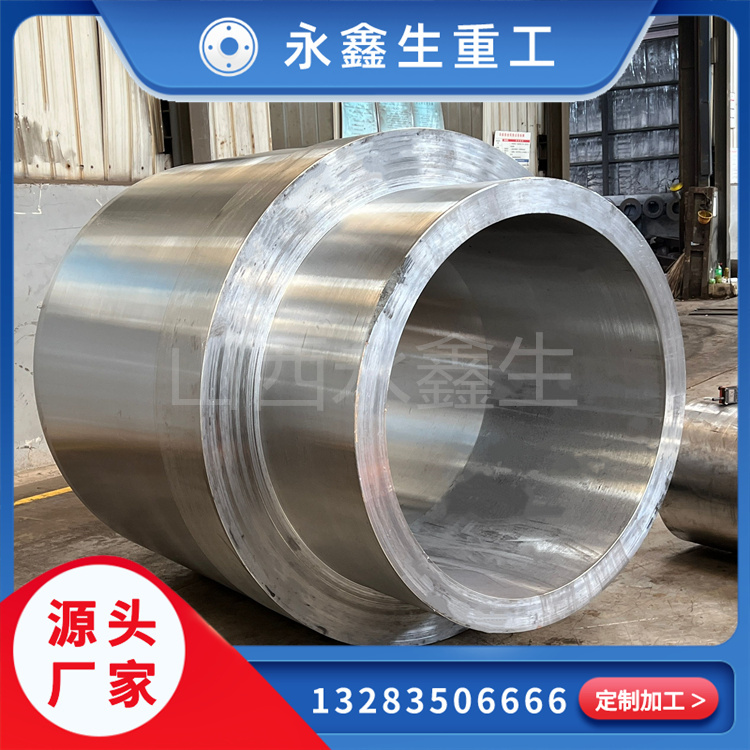
挤压筒是金属挤压设备的核心部件,在铝材、铜材等塑性材料挤压加工过程中,内部承受高压、高温复合载荷,筒身内壁持续受到坯料摩擦作用。锻造挤压筒锻件采用整体锻造工艺成型,通过压力使钢锭产生塑性变形,破碎铸态粗大晶粒,压实钢锭内部气孔、疏松等冶金缺陷,优化金属流线走向,提升筒体整体强度、韧性与抗疲劳性能,适配高温高压长时间连续作业工况。山西永鑫生重工可按照图纸与行业技术规范,生产不同规格锻造挤压筒锻件,为挤压装备制造及备件更换项目提供配套锻件毛坯。
锻造挤压筒锻件服役阶段承受径向高压、轴向载荷,同时伴随高温热循环与内壁摩擦磨损。锻件本体在循环载荷作用下,若内部存在夹杂、微裂纹等缺陷,应力会在缺陷位置集中,裂纹逐步扩展,可能出现筒体开裂、内壁剥落等问题,直接造成挤压生产线停机。整体锻造成型的挤压筒锻件,金属流线沿筒体环形轮廓连续分布,相比铸造成型筒体,组织致密性更好,在交变压力与温度循环工况下抗开裂能力更强,降低设备运行失效风险。
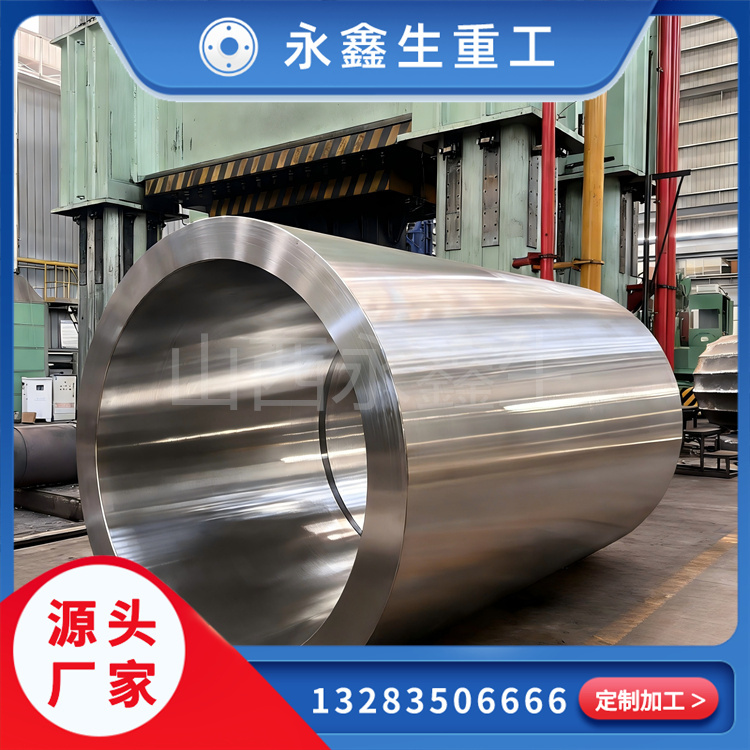
锻造挤压筒锻件常用材质包含 H13、42CrMo、34CrNiMo6 等合金工具钢与合金结构钢,不同牌号适配不同挤压工艺与加工材料。常规有色金属冷挤压工况,载荷温度偏低,可选用 42CrMo 材质锻件,经调质热处理,强度与韧性配比均衡,生产工艺稳定。中温挤压工况多选用 34CrNiMo6 合金钢,镍铬钼元素协同作用,淬透性良好,厚壁筒体截面组织均匀,抗冲击性能优良。高温铝挤压工况普遍选用 H13 热作模具钢,具备良好的热强性、热疲劳性能,能够承受反复冷热交替带来的热应力。
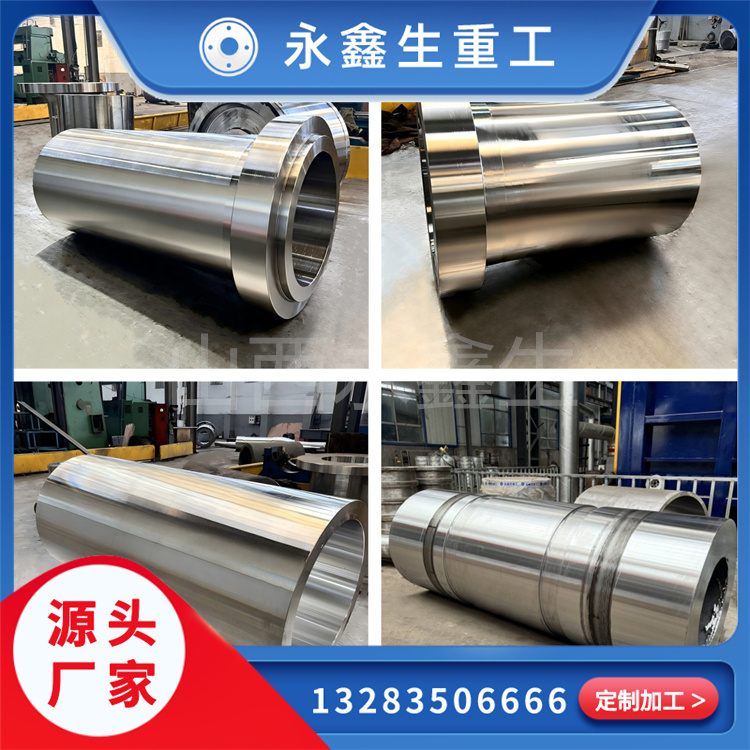
热处理是锻造挤压筒锻件生产的核心工序。锻造毛坯会留存锻造残余应力,晶粒组织分布不均,依据材质采用退火、调质或淬火回火处理,调整基体金相组织,匹配强度、韧性与耐热性能。厚壁挤压筒锻件截面大,热处理升温、冷却阶段需要控制工艺曲线,减少内外温差产生的热应力,降低筒体变形风险。热处理完成后,开展硬度检测、力学试样试验与无损探伤,核验各项指标满足装备设计技术要求。
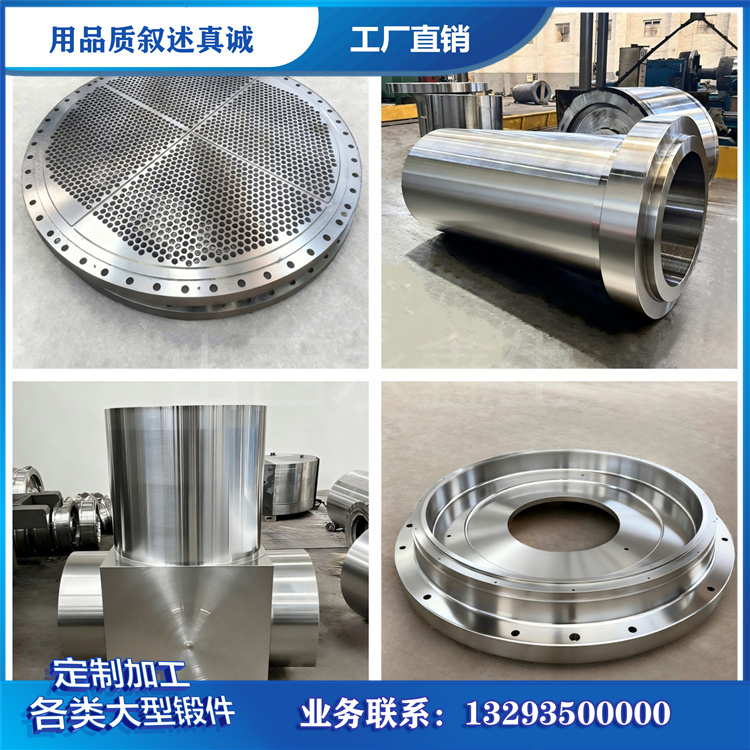
后续机加工以锻件毛坯为基础,加工内孔、外圆、端面、过渡圆角等结构。内孔表面、台阶过渡圆角加工质量十分关键,圆滑过渡能够降低应力集中,机加工阶段合理控制切削参数,减少加工应力,避免损伤锻件基体组织。

联系: 杨经理
邮箱: 13283506666@qq.com
手机: 132-8350-6666
传真: 0350-6080556
电话: 0350-6066666
地址: 山西省忻州市定襄师家湾工业园1号
微信二维码